
Productadvies
Uw e-mailadres wordt niet gepubliceerd. Verplichte velden zijn gemarkeerd *


 en
Een luchtverbindingslijn die uit twee componenten PE/PET-stapelvezels loopt, heeft slechts een luchtstroom van 130-155°C en een verblijftijd van 3-8 sececonden nodig om een losse mat om te zetten in een dimensionaal stabiel non-woven. Geen latexbad, geen poederdoseerunit, geen uithardingsoven. De kleeffunctie is via de vezel zelf ingebouwd schede-kern architectuur . In dit artikel wordt het mechanisme achter bindmiddelvrije thermische binding uitgelegd, de procesvariabelen die de hechtsterkte regelen, en de leverancier controleert of betrouwbare mantelkernvezels worden gescheiden van materiaal dat niet aan de specificaties voldoet.
De mantelkernarchitectuur is een tweecomponentenvezelconstructie waarbij een laagsmeltende polymeermantel een hoger smeltende kern volledig omsluit, waardoor een enkel filament twee verschillende thermische gedragingen vertoont. De omhulling is het bindmiddel; de kern is het structurele lid. Omdat beide polymeren tot één continu filament worden gecoëxtrudeerd, gedraagt de vezel zich als een op zichzelf staand lijmsysteem.
De meest voorkomende combinaties gebruiken PET als kern en PE of PP als omhulsel:
Schede-kernvezel is een tweecomponentenfilament waarin een laagsmeltende polymeermantel een hoogsmeltende polymeerkern omringt. Tijdens thermische binding smelt de mantel en versmelt met aangrenzende vezels, terwijl de kern de vezelvorm en bundelsterkte behoudt.
De thermische binding tussen mantel en kern werkt omdat de temperatuur van de ovenlucht wordt ingesteld tussen het smeltpunt van de mantel en het smeltpunt van de kern. Het buitenste polymeer vloeit en last de vezelkruisingen, terwijl het binnenste polymeer stevig blijft en het web open houdt.
Een latexsysteem heeft een brede temperatuurband nodig om te drogen en te verknopen. Een PE- of PP-mantel werkt in een veel smaller, beter controleerbaar venster.
Luchttemperatuur, verblijftijd en vezelfijnheid bepalen de bindingskwaliteit meer dan welke andere variabele dan ook. Elk ervan moet worden afgestemd op het omhulselpolymeer, het gewicht van de watten en het beoogde eindgebruik van het non-woven.
| Parameter | Typisch bereik | Resultaat indien buiten bereik |
| Luchttemperatuur oven | 130-155°C voor PE-mantel; 160-185°C voor PP-mantel | Te laag: stoffig web met lage treksterkte. Te hoog: afvlakking van de kern en stijf handgevoel. |
| Verblijfstijd | 3-8 s in de verwarmde zone | Te kort: onvolledige schedestroom. Te lang: oxidatie en verbrossing van het polymeer. |
| Doorgaande luchtstroom | 0,5-2 m/s over de mat | Een lage stroming creëert koude plekken in het midden van zware matten. |
| Vezelfijnheid | 1,5-6 denier | Fijnere vezels voegen contactpunten toe, maar verhogen de grondstofkosten. |
Door chemische bindmiddelen te vervangen door thermische binding tussen de mantel en de kern worden de drie duurste elementen van een non-wovenlijn verwijderd: dosering van bindmiddel, droogenergie en VOS-reductie. Het contrast tussen de twee benaderingen gaat verder dan energiebesparing.
| Factor | Chemisch bindmiddel van latex | Thermische binding tussen mantel en kern |
| Klevend materiaal | Acryl- of styreen-acryllatex | PE- of PP-mantelpolymeer |
| Applicatieapparatuur | Spray-, schuim- of verzadigingsbad | Geen |
| Drogen en uitharden | Oven met meerdere zones op 110-185°C | Enkele luchtdoorgang in de oven |
| Emissies | VOC-uitlaatgasbehandeling vereist | Geen geleverde oplosmiddelen toegevoegd |
| Recycleerbaarheid via internet | Het scheiden van bindmiddelen is moeilijk | Opnieuw smelten zonder additieven te verwijderen |
Latex is flexibel, vergevingsgezind en goed begrepen na tientallen jaren gebruik. Lijnen die al over een droogcapaciteit beschikken, schakelen zelden alleen om chemische redenen.
Strengere VOC-regels, langere ovenketens en de vraag naar recycleerbare non-wovens doen de balans doorslaan. Een bindmiddelvrije baan is gemakkelijker te certificeren en eenvoudiger te herverwerken.
PE/PET en PE/PP zijn de twee dominante mantel-kernsystemen in niet-geweven stapelvezels. De beslissing komt neer op de temperatuur die uw proces verdraagt en de stijfheid die u in het uiteindelijke web wenst.
De PE/PET-groep omvat fijne deniers zoals de 1,5D x 38 mm single-hydrofiele witte kwaliteit, die geschikt is voor lichtgewicht hygiëne- en filtratiebanen.
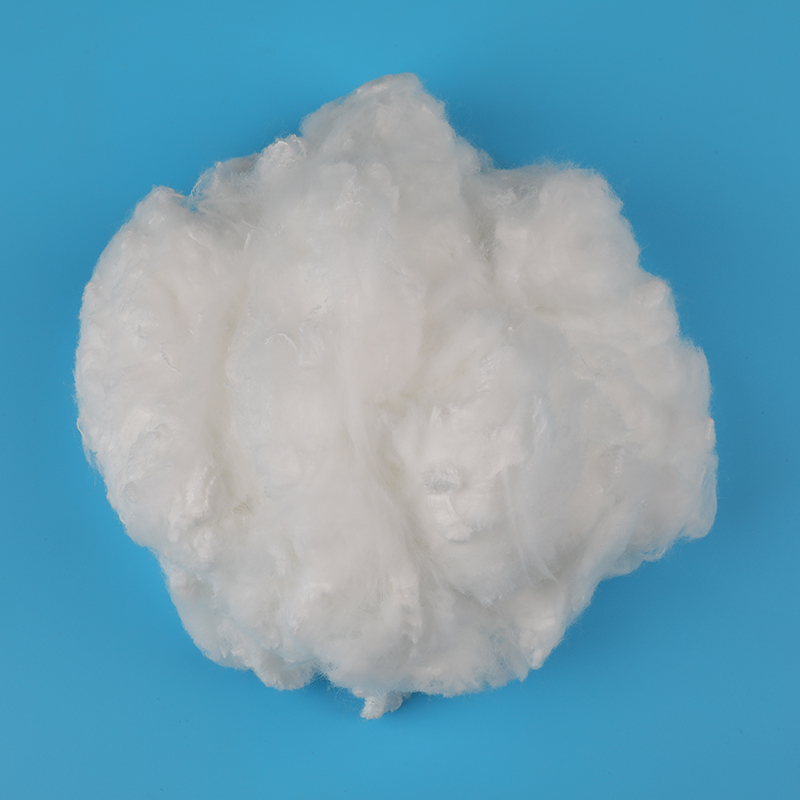 PE/PET enkele hydrofiele witte 1,5D×38 tweecomponentenvezel Deze tweecomponentenvezel PE/PET met fijne denier is geschikt voor lichtgewicht hygiëne- en filtratiebanen en biedt enkelvoudige hydrofiele eigenschappen voor consistente hechting bij processen bij lagere oventemperaturen. Bekijk Product →
Voor de PE/PP-zijde is de 2D x 38 mm enkel-hydrofiele witte kwaliteit een werkpaard voor middelzware industriële banen waar hogere oventemperaturen acceptabel zijn.
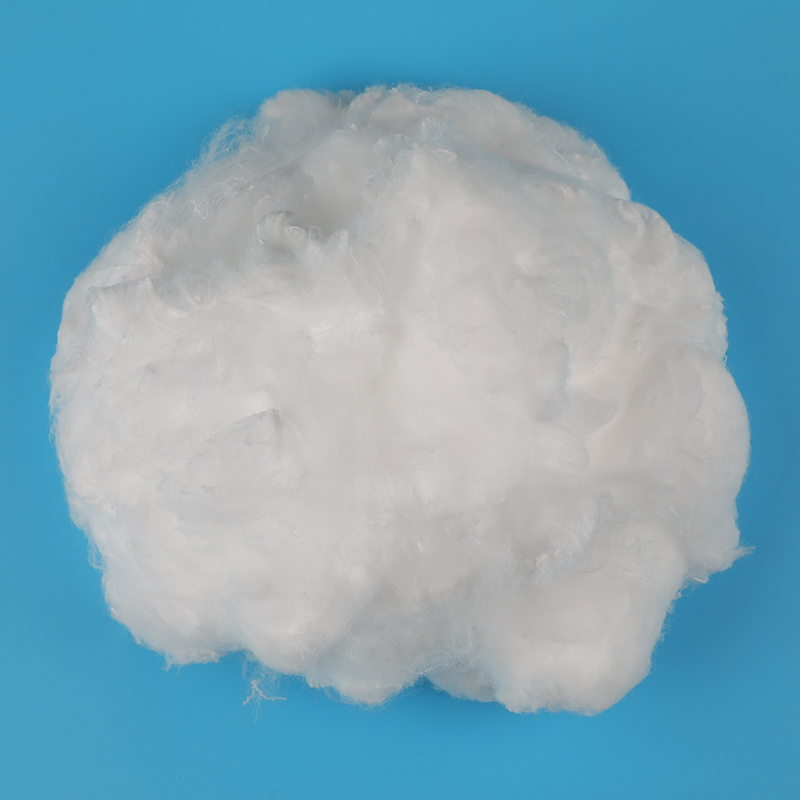 PE/PP enkele hydrofiele witte 2D×38 tweecomponentenvezel Deze uit twee componenten bestaande PE/PP-vezel, een middelzwaar industrieel werkpaard, tolereert hogere oventemperaturen, maar de uniformiteit van de mantel blijft van cruciaal belang voor een betrouwbare hechting en treksterkte van het web. Bekijk Product →
De uniformiteit van de mantel is het eerste kwaliteitssignaal dat moet worden gecontroleerd. Elke breuk in de omhulling creëert een vezel die niet kan hechten, wat later tot uiting komt in de vorm van pilling, delaminatie of falen van de treksterkte van het web.
Een producent met speciale tweecomponentenlijnen, zoals Jiaxing Fuda chemische vezelfabriek , kan stabiele mantel-kernprofielen bevatten voor grote batches en dwarsdoorsnede-afbeeldingen en deniercertificaten met monsters leveren.
Voor banen die vocht moeten afstoten, houdt een waterafstotende mantelvariant de verbindingspunten droog en voorkomt capillaire wicking. De waterafstotende bleekkwaliteit 2D x 38 mm is een voorbeeld uit dat assortiment.
Deze vier vragen hebben betrekking op de meest voorkomende beslissingen bij het ontwerpen van een bindmiddelvrij non-woven met tweecomponentenvezels met omhulselkern.
Een luchtoventemperatuur van 130-155°C is typisch voor PE/PET mantel-kernvezels. De PE-mantel smelt terwijl de PET-kern stevig blijft. Begin bij 145°C met een pauze van 5 seconden en pas aan in stappen van 2-3°C.
Ja. Het omhulselpolymeer is het bindmiddel, dus er wordt geen latex-, acryl- of poederbindmiddel toegevoegd. De lijn heeft geen doseerstation, geen uithardingsoven en geen VOC-reductie nodig voor de bindmiddelchemie.
Het omhulselpolymeer bepaalt de hechttemperatuur en de uiteindelijke stijfheid. PE/PET hecht bij 130-155°C en produceert een zachter web. PE/PP vereist 160-185°C en produceert een stijver, sterker web.
Ja, als de vezel een GRS-certificering heeft. Omdat de lijm deel uitmaakt van het vezelpolymeer, kan het hele web opnieuw worden gesmolten zonder latex of andere additieven te scheiden.

Hydrofiele versus hydrofobe bicomponentvezels: gids voor hygiëneprestaties
2026-09-08
Statiegeldsysteem zorgt voor een 'boom' voor recycling op straat
2026-10-06Uw e-mailadres wordt niet gepubliceerd. Verplichte velden zijn gemarkeerd *
Gericht op het onderzoek en de productie van gedifferentieerde vezels. Recycle-materiaalverwerking wetenschappelijk toepassen.
 86-18457317878
Zhulinjizhen, Xinfeng-stad, Jiaxing-stad, provincie Zhejiang
Copyright @ 2023 Jiaxing Fuda chemische vezelfabriek All rights reserved
Fabrikanten van polyesterstapelvezels
Privacy


